

Tilsvarende spesifikasjoner
ASME SFA A 5.9: ER312 EN ISO 14343-A: 29 9 Werkstoff Nr.: 1.4337
Beskrivelse og bruksområder*
Austenittisk tilsettmateriale av rustfritt stål som opprinnelig ble utviklet for sveising av støpte legeringer med tilsvarende sammensetning. Det har også vist seg nyttig til sammenføyning av ulike metaller, som karbonstål med rustfritt stål, særlig kvaliteter med høyt nikkelinnhold. Det gir tofase sveisemetall med betydelig ferrittandel i en austenittisk matrise. Selv med vesentlig innblanding av austenittdannende elementer som nikkel forblir mikrostrukturen tofase og dermed svært motstandsdyktig mot sprekker og mikrosprekker i sveisemetallet.
Det høye ferrittinnholdet gjør materialet særlig egnet til sammenføyning av ulike materialer, spesielt når én av komponentene er helaustenittisk. Det høye Cr-innholdet gir god korrosjons- og oksidasjonsbestandighet ved høye temperaturer. Driftstemperaturen bør være under 420°C for å unngå dannelse av sekundære sprø faser.
Denne kvaliteten kan hovedsakelig brukes til:
• sveising av rustfrie stål med tilsvarende kjemisk sammensetning;
• sammenføyning av stål med middels og høyt karboninnhold med rustfritt stål;
• sveising og pålegging på stål som er vanskelige å sveise;
• bufferlag på verktøy før påleggssveising;
• slitepålegg der det kreves motstand mot kraftige slag.
Sveisbare grunnmaterialer*
* Veiledende liste, ikke uttømmende
Bløtt stål og lavlegerte stål, rustfritt stål med tilsvarende sammensetning.
Mekaniske egenskaper for rent sveisemetall*
* Kun veiledende verdier
Strekkfasthet (Rm): ~ 660 N/mm2
Forlengelse: ~ 22%
| Chemical composition *For reference only values | ||||||||
|---|---|---|---|---|---|---|---|---|
| C | Mn | Si | S | P | Ni | Cr | Mo | Cu |
| max | 1.00 | max | max | max | 8.00 | 28.00 | max | max |
| 0.15 | 2.50 | 0.65 | 0.020 | 0.030 | 10.50 | 32.00 | 0.50 | 0.50 |
| Standard packaging data* | |||||
|---|---|---|---|---|---|
| Welding process | Product type | Dia (mm) | Packing type | Weight kg (lbs) | Length mm (inches) |
| GMAW ** | filler wire | 0.80 - 1.20 (0.030 - 0.047) | spools BS300 / D300 | 15 (33) | n.a. |
| GTAW ** | filler rod | 1.60 - 4.00 (1/16 - 5/32) | cardboard boxes / tubes | 5 (11) | 1000 (39.4) |
| SAW ** | filler wire | 1.60 - 4.00 (1/16 - 5/32) | basket rims B450 | 25 (55) | n.a. |
| SMAW ** | core wire for electrodes | 1.60 - 5.00 (1/16 - 0.197) | wooden boxes | 500 - 750 (1100 - 1650) | 250 - 450 (10 - 18) |
** GMAW: MIG/MAG-sveising; GTAW: TIG-sveising; SAW: pulverbuesveising; SMAW: elektrodesveising
Merking
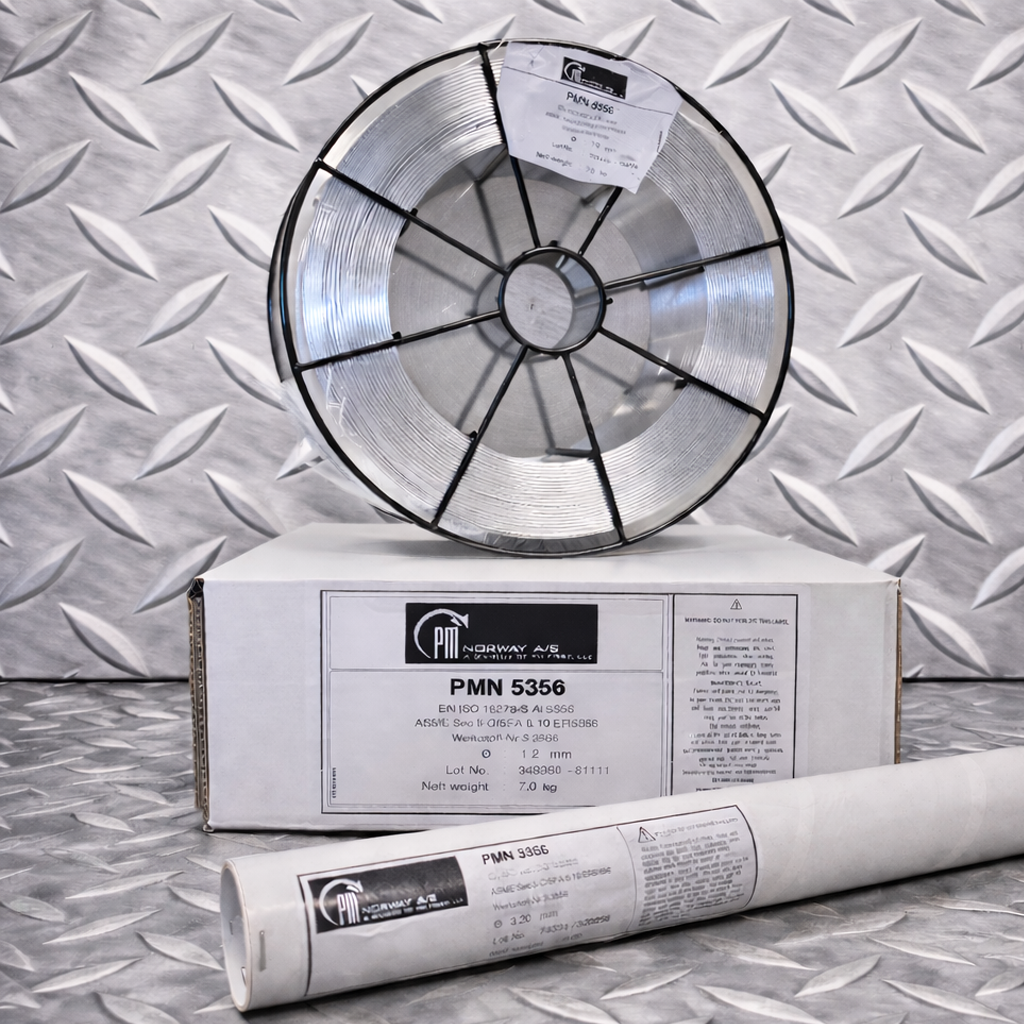
Hver tilsettstav for GTAW-sveising er varig merket med en identifikasjon som kan spores til den aktuelle produkttypen. Sveisetilsett som er viklet på spoler eller i kveiler, har varig merking på kveilen eller spolen med en identifikasjon som kan spores til den aktuelle produkttypen. Utsiden av hver enkeltpakning er tydelig merket med minst følgende opplysninger: kvalitet, diameter, smeltenummer, partinummer og klassifiseringer. Kundetilpassede etiketter er tilgjengelige på forespørsel
Typegodkjenninger
Canadian Welding Bureau Cert. nr. NOV312 (GMAW / GTAW)
Partiklassifisering
Alle våre produkter oppfyller kravene til klasse S3 i henhold til EN ISO 14344.